Una fábrica de alimentos que acaba de aprobar un nuevo SKU generalmente tiene tres números listos: bolsas objetivo por minuto, dimensiones de la bolsa y fecha de instalación. El número que decide silenciosamente el resto del proyecto es un cuarto, y rara vez se escribe: cómo se comporta el producto en el momento en que sale de la báscula y cae en la bolsa.
Si se equivoca, una línea con capacidad de 80 bolsas por minuto se estabilizará en 50 a 55, y el exceso se comerá silenciosamente unos pocos gramos de cada paquete. La secuencia que evita esto es poco glamorosa pero confiable: caracterizar el producto, elegir el método de dosificación, elegir el formato de la bolsa, luego el transporte por tamaño, la inspección y el empaque en cajas alrededor de la estación más lenta de la cadena. Comprar primero la máquina ensacadora y montar todo lo demás a su alrededor es la razón más común por la que una nueva línea no alcanza su objetivo de recuperación de la inversión en el primer año.
Contenido
Un sistema de dosificación es tan bueno como los datos del producto que lo respaldan. Antes de comparar modelos, prepare una hoja de producto de una página que responda seis preguntas:
Dos productos que parecen idénticos en un dibujo lineal pueden requerir alimentadores completamente diferentes. Las verduras mixtas congeladas fluyen bien y se adaptan al pesaje combinado. Los orejones se pegan, se untan y necesitan un enfoque diferente. La leche en polvo se comporta como un líquido en una tolva y como polvo en el aire, por lo que necesita un llenador de barrena y una extracción de polvo, no una pesadora.
La mayoría de las líneas de alimentos, ya sea que empaquen 30 bolsas por minuto o 300, se pueden mapear en cinco zonas. Recorra el producto a través de cada uno de ellos en papel antes de mirar las cotizaciones.
Entre zonas, agregue acumulación. Un bucle de cinta transportadora de dos metros absorbe los treinta segundos que cuesta un empalme de película o un atasco, y es mucho más barato que detener la pesadora cada vez que el empacador de cajas duda.
La dosificación es donde se gana o se pierde dinero. Cada gramo de desperdicio innecesario en un paquete de 250 g, multiplicado por 60 bolsas por minuto y dos turnos, se convierte en una partida que eclipsa la diferencia de precio entre dos tipos de llenado.
| Método | Productos típicos | Precisión de trabajo | Límites prácticos |
|---|---|---|---|
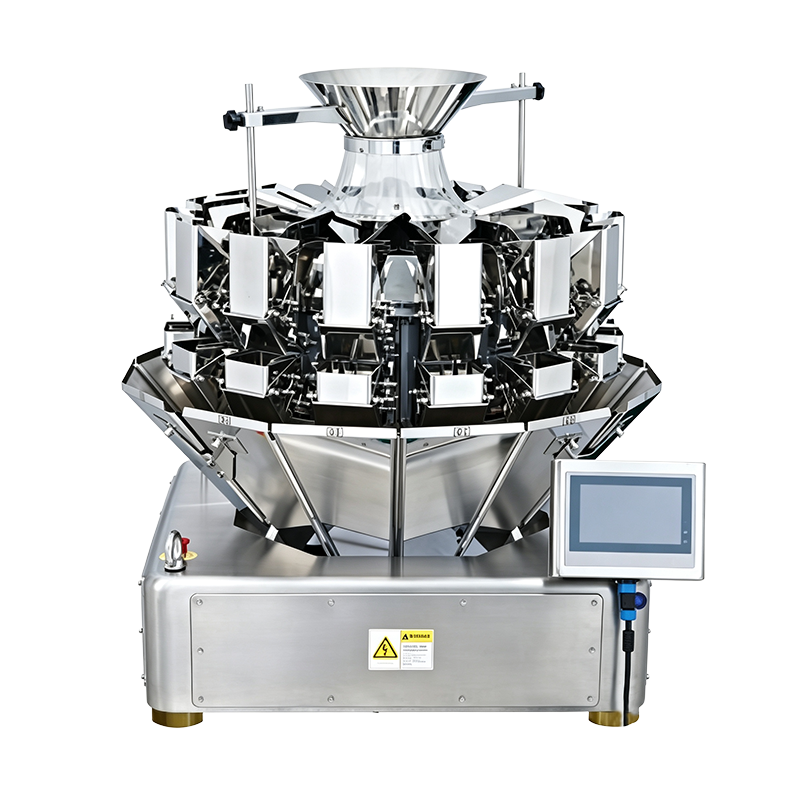
| Pesadora combinada (multicabezal) | Verduras congeladas, nueces, snacks, dulces, pastas y golosinas para mascotas. | ±0,5–1,5 g en dosis de 100–500 g | Necesita piezas que fluyan libremente; los marcos altos requieren espacio libre sobre la ensacadora |
| Pesadora lineal | Arroz, azúcar, semillas, gránulos, envases de venta al por menor en pequeñas dosis | ±1–2 g, ciclo más lento que el multicabezal | Menor producción por carril; La precisión se desvía si la alimentación es desigual. |
| Llenado de barrena (tornillo) | Harina, leche en polvo, especias, cacao, café. | ±1–2% de la dosis | Control de polvo, acumulación de producto en el tubo, desgasificación después del llenado |
| taza volumétrica | Sal, azúcar, arroz, frijoles, gránulos sueltos. | ±2–3% de la dosis | Cualquier cambio en la densidad aparente cambia el peso del paquete directamente |
Cuando un paquete mezcla dos componentes (por ejemplo, nueces y frutas secas, o una bolsita de condimento con un bloque de fideos), una pesadora mezcladora con canales de alimentación separados mantiene la proporción estable sin una segunda estación de llenado.
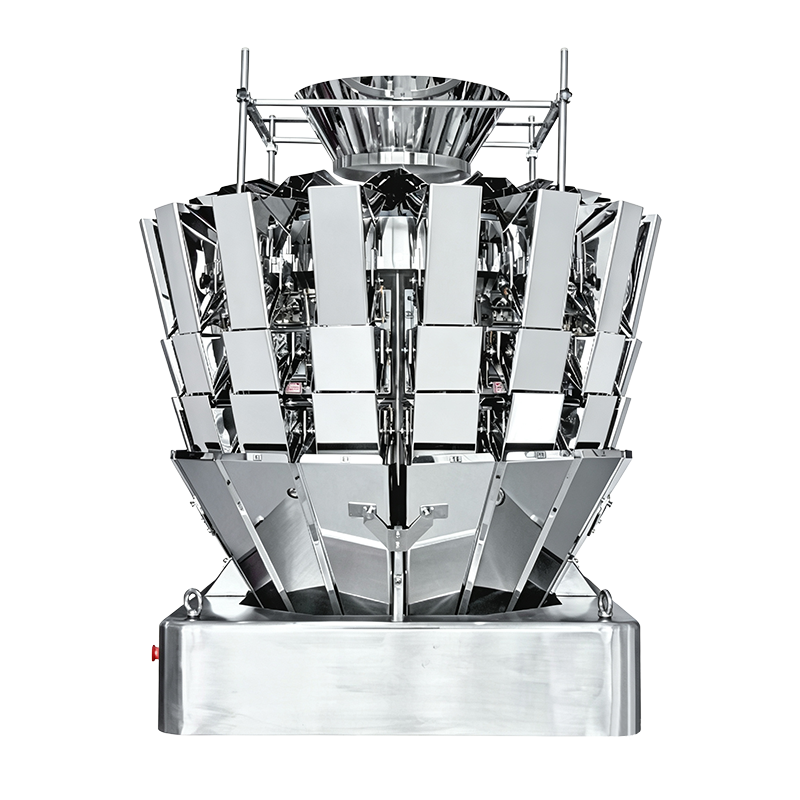
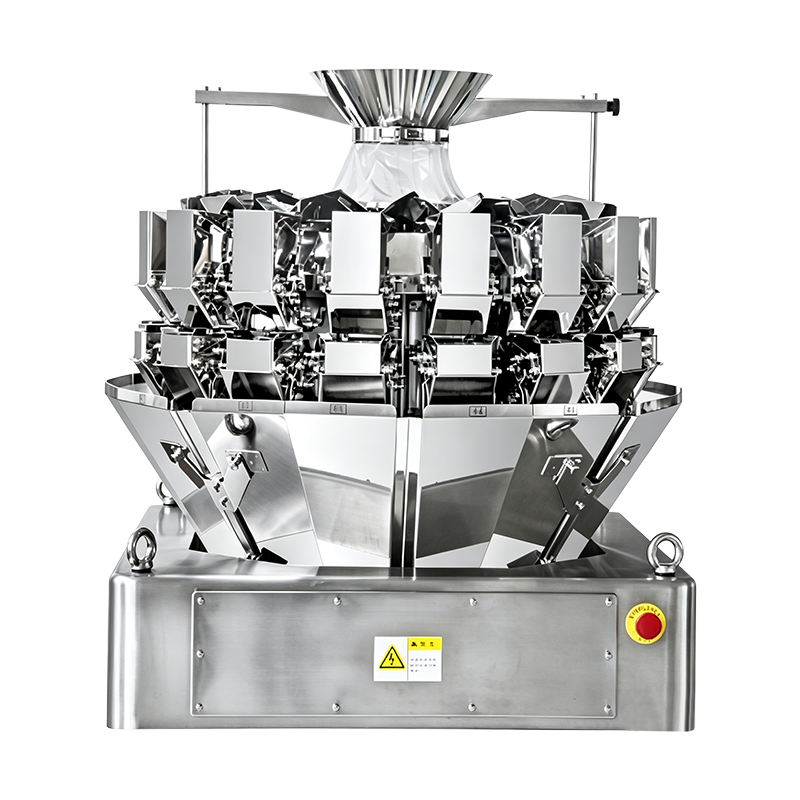 Minipesadora multicabezal de 16 cabezales JW-A16 Para productos de dosis pequeña y de flujo libre, esta pesadora de 16 cabezales proporciona dosificación de 2 a 200 g, hasta 180 paquetes/min y tolvas de recolección dobles para pesaje de alta velocidad. Ver producto →
La elección entre pesaje combinado y lineal se decide por la tolerancia a la dosis, la integridad de la pieza y el tiempo del ciclo, más que por el precio únicamente; el Comparación de pesaje multicabezal versus pesaje lineal recorre las compensaciones con números resueltos.
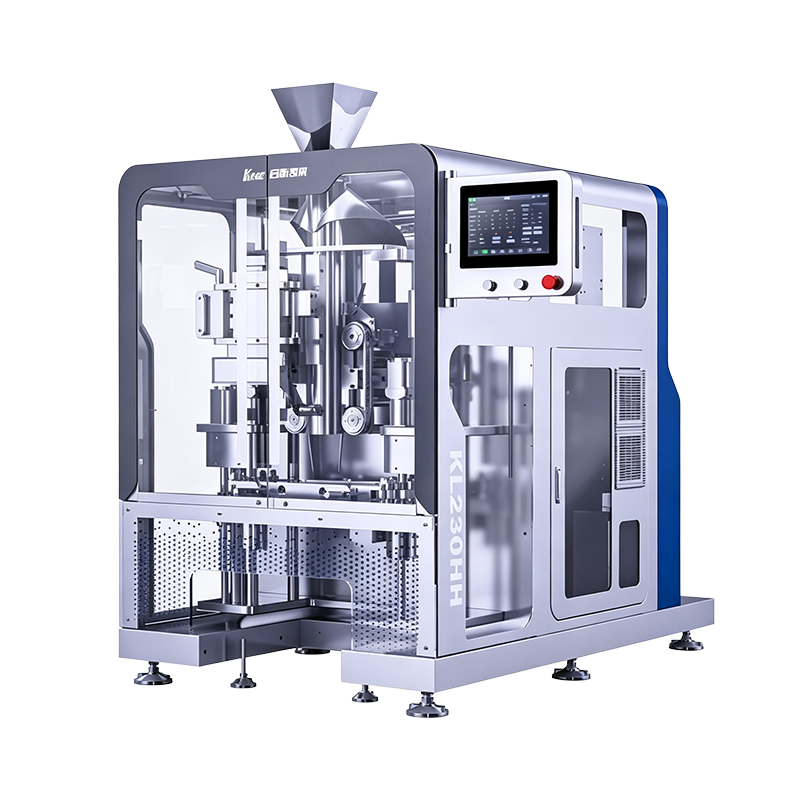
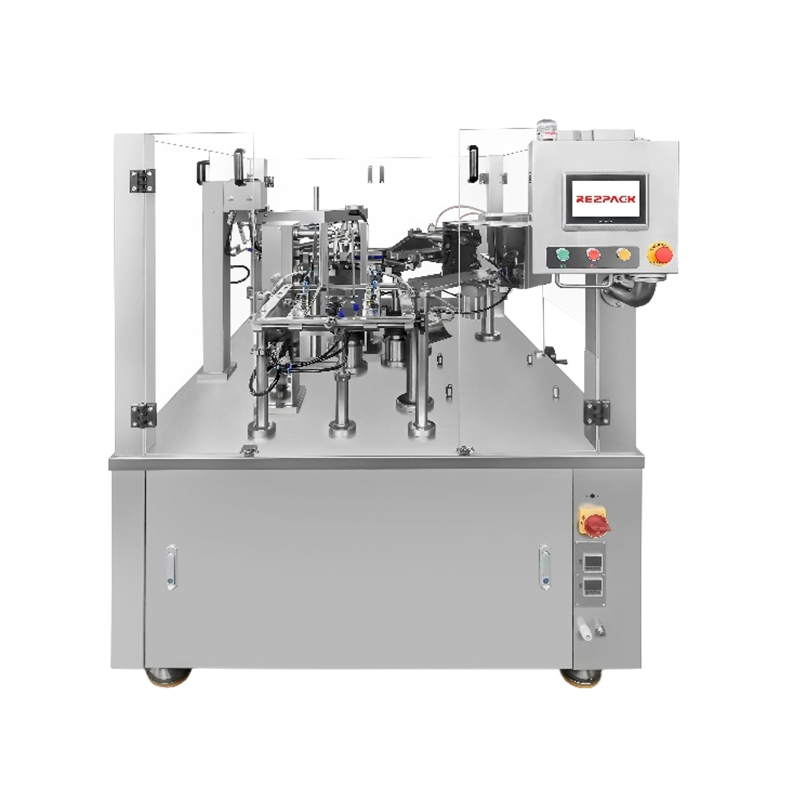
Esta es la decisión que da forma al almacén de películas de la fábrica, a la presencia del envase en los lineales y a la rutina de mantenimiento. El formado, llenado y sellado vertical se ejecuta desde un rollo plano, por lo que el costo de la película por paquete es menor y las velocidades son más altas, pero la bolsa terminada es una almohada o refuerzo con un registro de impresión modesto y sin función de resellado. Las máquinas de bolsas prefabricadas toman una bolsa terminada de un cargador, la abren, la llenan y la sellan, lo que permite bases verticales, cremalleras, picos y rellenos más pesados, a menor velocidad y mayor costo de película.
Dentro de cada familia, la denominación de los modelos suele seguir el ancho y la estructura de las bolsas: clases compactas de alrededor de 150 mm para paquetes minoristas pequeños, de 180 a 230 mm para bolsas medianas y de longitud media, y de 270 mm hacia arriba para trabajos de gran capacidad o trabajos pesados. Elija el rango de ancho de la bolsa, la estructura de la película y la dosis, luego verifique el margen de velocidad.
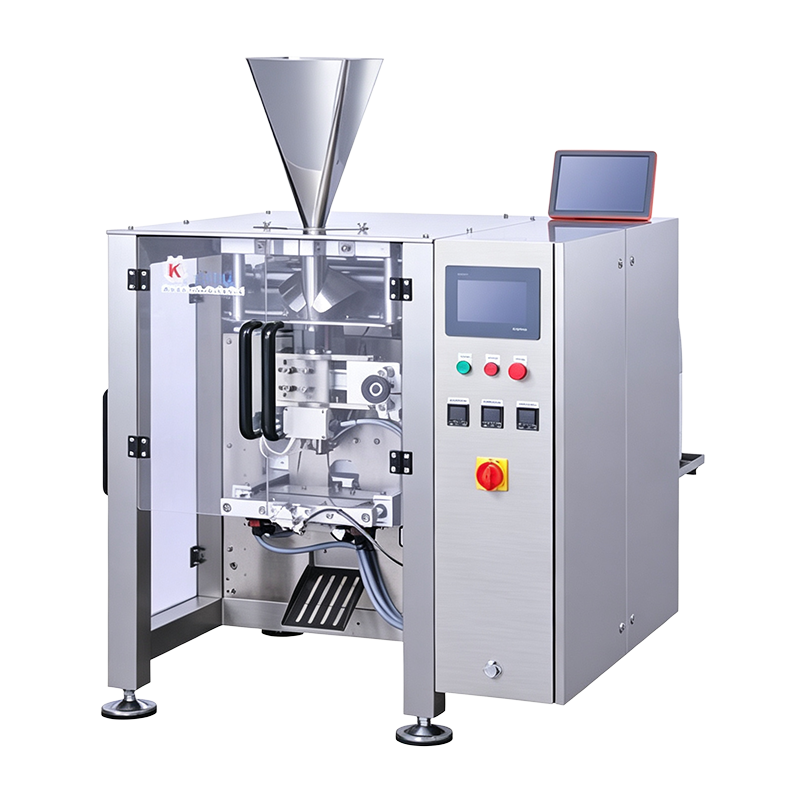 Máquina empacadora vertical de alta velocidad KL180H Al compartir anchos de bolsas de 50 a 150 mm con la KL180S, aumenta la velocidad a 150 bolsas/min a través de un controlador de movimiento mejorado para velocidades de línea más rápidas. Ver producto →
Un detalle que vale la pena confirmar con anticipación: ¿el rango de ancho de bolsa de la máquina realmente cubre tanto su SKU de lanzamiento como el tamaño más grande planeado para el próximo año? Un déficit de 20 mm en la capacidad anterior convierte a una máquina de dos años en donante de repuestos.
El equipo de inspección suele ser el último elemento citado y el primero al que se culpa. Dos reglas lo mantienen honesto. En primer lugar, la apertura de un detector de metales o túnel de rayos X determina la sensibilidad: una apertura más grande deja pasar productos más grandes pero reduce el tamaño de fragmento detectable, por lo tanto, especifique la apertura contra el paquete más alto de la línea, no contra el paquete promedio. En segundo lugar, una controladora de peso solo es útil si se verifica su dispositivo de rechazo: cada señal de rechazo debe producir una eliminación física, confirmada al inicio y nuevamente al final del turno.
Los tamaños típicos de las piezas de prueba se encuentran en el rango de 1,5 a 3,0 mm para muestras ferrosas, no ferrosas y de acero inoxidable, dependiendo de la apertura y el efecto del producto. Los productos con alto contenido de sal o humedad crean una señal que debe compensarse, razón por la cual las pruebas de fábrica con productos reales son más importantes que las especificaciones del catálogo.
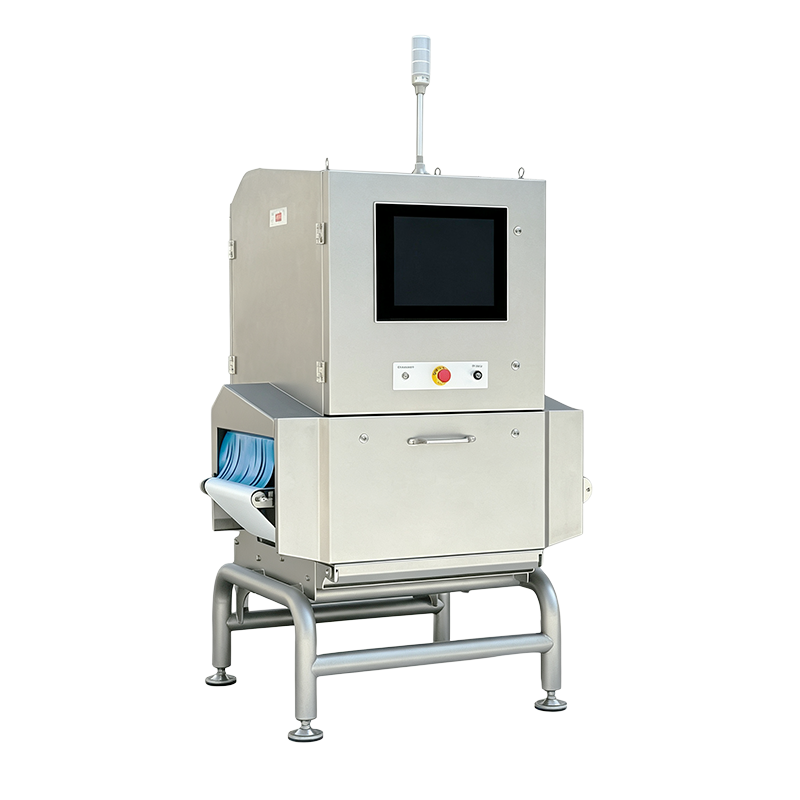
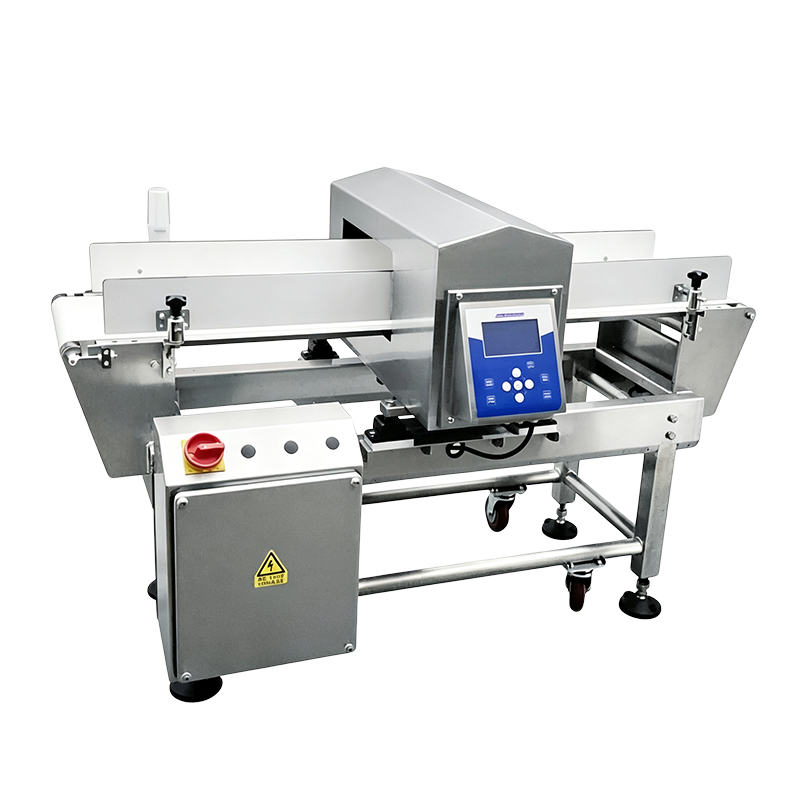 Máquina de detección de metales en línea estándar ER3515 Para refrigerios en bolsas, medicamentos en cajas y condimentos embotellados, este detector en línea ofrece una apertura de 350 × 150 mm, 50 memorias de parámetros de producto y múltiples dispositivos de rechazo opcionales. Ver producto →
Para plantas que empaquetan múltiples categorías, el soluciones de envasado de alimentos La descripción general agrupa las máquinas por estación para que se pueda ensamblar una línea en una única configuración en lugar de unirlas a partir de catálogos separados.
Dos líneas con índices de velocidad idénticos pueden diferir en las horas de limpieza por semana. Busque los detalles durante la visita a la fábrica y no después de la instalación:
Las películas también importan. Un diámetro de rollo de 300 mm significa menos empalmes por turno que un rollo de 200 mm; en una línea de 70 bolsas por minuto, esa diferencia se muestra como un aumento mensurable en la producción diaria.
Tomemos como ejemplo una empacadora de vegetales congelados que tiene como objetivo 60 bolsas minoristas por minuto de 250 g, seis bolsas por caja. Aplique pérdidas realistas del 10 al 15 por ciento por fallas en los sellos, empalmes de películas, rechazos de peso y paradas breves, y la clasificación instalada debe ser de alrededor de 70 bolsas por minuto.
| Estación | Salida requerida | Subsidio aplicado | Calificación seleccionada |
|---|---|---|---|
| Pesadora combinada | 60 volcados/min | 15% para rechazos | 70 volcados/min |
| Máquina ensacadora | 60 bolsas/minuto | 15% para empalmes y topes | 70 bolsas/minuto |
| controladora de peso | 60 paquetes/minuto | Velocidad de la correa con un paso de 200 mm | Rendimiento de 70 paquetes/min. |
| empacadora de cajas | 10 cajas/minuto | 20% para atascos de cartón | 12 cajas/minuto |
Tenga en cuenta la dirección de las asignaciones: empujan a cada estación por encima del objetivo de ventas, no hacia él. Una línea especificada exactamente a 60 bolsas por minuto entregará aproximadamente 50 en producción, y ningún esfuerzo del operador recupera la diferencia.
Las pruebas de aceptación es donde las especificaciones se vuelven contractuales. Una lista de verificación breve y verificable protege a ambas partes:
Una línea de un solo carril desde el elevador de alimentación hasta el paletizador suele ocupar de 15 a 30 metros de longitud, además de pasillos de acceso de al menos un metro por lado para limpieza y mantenimiento. El espacio encima de la ensacadora importa tanto como la superficie del suelo: una pesadora multicabezal más su sistema de alimentación pueden añadir tres metros de altura.
Sí, y muchas fábricas de alimentos hacen exactamente eso: primero la alimentación manual con una máquina embolsadora, una pesadora el segundo año, la inspección el tercer año y el envasado en cajas al final. Lo importante es que las futuras estaciones estén contempladas en el marco, el plano eléctrico y las alturas de los transportadores desde el primer día; de lo contrario, las modificaciones costarán más que el equipo original.
Sólo cuando el rango estándar no puede alcanzar el ancho de la bolsa, el volumen de llenado o la forma del producto. Tanto el tiempo de entrega como el costo aumentan con las piezas personalizadas, así que primero verifique si un modelo adyacente de la misma serie cubre las especificaciones con un margen de velocidad modesto.
Envíe muestras reales, el rango de densidad aparente, la dosis objetivo y la tolerancia, las bolsas objetivo por minuto, el dibujo de la bolsa con estructura de película y el régimen de limpieza. Ese paquete permite a un ingeniero proponer una configuración en lugar de un número de catálogo y, por lo general, acorta el ciclo de cotización en lugar de extenderlo.
Una línea de envasado automático es una cadena de tolerancias: flujo de producto en la entrada, precisión de la dosis en la pesadora, integridad del sellado en las mandíbulas, capacidad de detección en la apertura e integridad de la caja al final. La cadena se mantiene sólo si cada eslabón se especifica con el mismo resultado objetivo y los mismos datos del producto, razón por la cual el trabajo de especificación al principio, por tedioso que parezca, es la ingeniería más barata de todo el proyecto.
El equipo de ingeniería de K-Line ha dedicado casi dos décadas al empaquetado automático, y cada sistema se diseña y construye bajo la supervisión de personal técnico superior antes de llegar al piso del cliente. Si estás planeando una línea de alimentos, el primer paso más útil es una muestra del producto y tres números: dosis, tolerancia y bolsas por minuto.
Contáctenos
+86-573-82788180
+86-15325730953
Necesito correo electrónico
info@mainfill.com
jiayingzhuge18@qq.com
Acerca de
Jiaxing K-Line Machinery Co., Ltd. es un fabricante de maquinaria automática de envasado y proveedor de servicios que atiende al mercado nacional avanzada y a los mercados internacionales.
Enlaces
Productos
Obtenga una cotización gratuita
 English
 中文简体
 Español
 русский