Dos fábricas pueden instalar la misma ensacadora vertical, la misma pesadora multicabezal y la misma controladora de peso y aun así terminar el año con líneas que se comportan de manera muy diferente. La lista de equipos rara vez es lo que los separa; el diseño es. La distancia entre las estaciones, el lugar donde caen las bolsas rechazadas, el espacio que tiene un técnico para abrir una puerta de seguridad y el lugar donde se almacenan los rollos de película determinan cuántas bolsas buenas salen de la línea por turno.
La respuesta corta: Primero, construya el diseño de la línea de envasado automático alrededor de la máquina que marca el ritmo y un objetivo realista de buen rendimiento, luego amplíelo para el acceso al servicio, el cambio y el manejo de rechazos. Los diseños trazados hacia atrás desde cualquier espacio libre tienden a trasladar los problemas costosos (inanición en la ensacadora, transportadores bloqueados, cambios que requieren dos personas) al equipo de producción después de la instalación.
Contenido
Cada línea tiene una estación que marca el ritmo. En una línea de gránulos suele ser la máquina de formado, llenado y sellado vertical. En una línea de polvo, puede ser el llenador de tornillo o el pesador de tornillo. En una línea de varios SKU, suele ser la máquina de bolsas con el cambio más largo. Encuéntrela primero y luego trate todas las demás estaciones como soporte.
Dos números impulsan el acuerdo: la tarifa de esa estación y la cantidad de horas por turno que realmente produce buenos paquetes. Una ensacadora con capacidad de 80 bolsas por minuto no entregará 80 bolsas en todo el turno: los empalmes de películas, el tiempo del ciclo de pesaje, el enfriamiento de los sellos, la eliminación de rechazos y las paradas breves son factores que afectan. Los equipos que dimensionan los transportadores y empacadoras de cajas posteriores a la cifra nominal generalmente terminan con una empacadora de cajas que pasa hambre la mayor parte del turno. Los equipos de ese tamaño para medir un buen rendimiento dejan espacio para mejorar sin comprar dos veces.
En la práctica, La producción de línea está cerca de la velocidad más lenta de la estación multiplicada por un tiempo de actividad realista. , no la suma de cada hoja de especificaciones en la cotización. Corrija ese número antes de que alguien dibuje una línea transportadora, porque decide si necesita una ensacadora o dos, y si el final de la línea debe ser manual o automático.
Cualquiera que sea el producto, una línea automática se divide en cinco bloques funcionales, y cada uno plantea una pregunta diferente sobre la planta. Mantener el pesaje y la formación de bolsas físicamente cerca acorta la caída del producto, lo que reduce el polvo, los derrames y la deriva del peso. Mantener la inspección y el manejo de rechazos al lado de un pasillo evita que los contenedores de rechazos queden enterrados detrás de guardias, una pequeña decisión que ahorra mucho caminar.
| Zona | Equipo típico | Pregunta para resolver temprano |
|---|---|---|
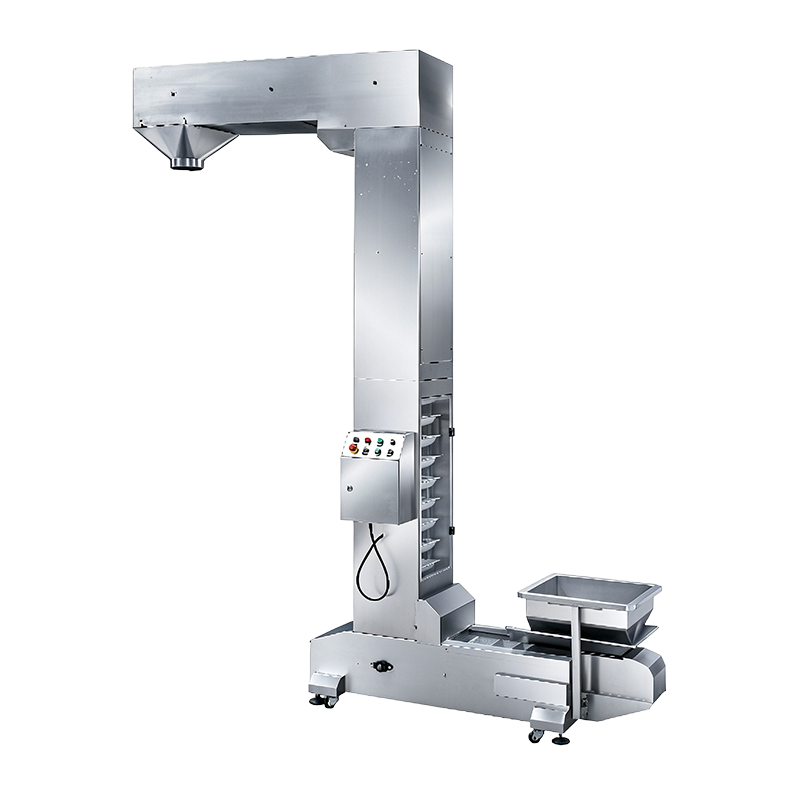
| Alimentación y alimentación | Elevador de cangilones tipo Z, cargador por vacío, transportador inclinado, elevador de tornillo | ¿A dónde llega la materia prima? ¿Puede un operador recargarla sin entrar al área vigilada? |
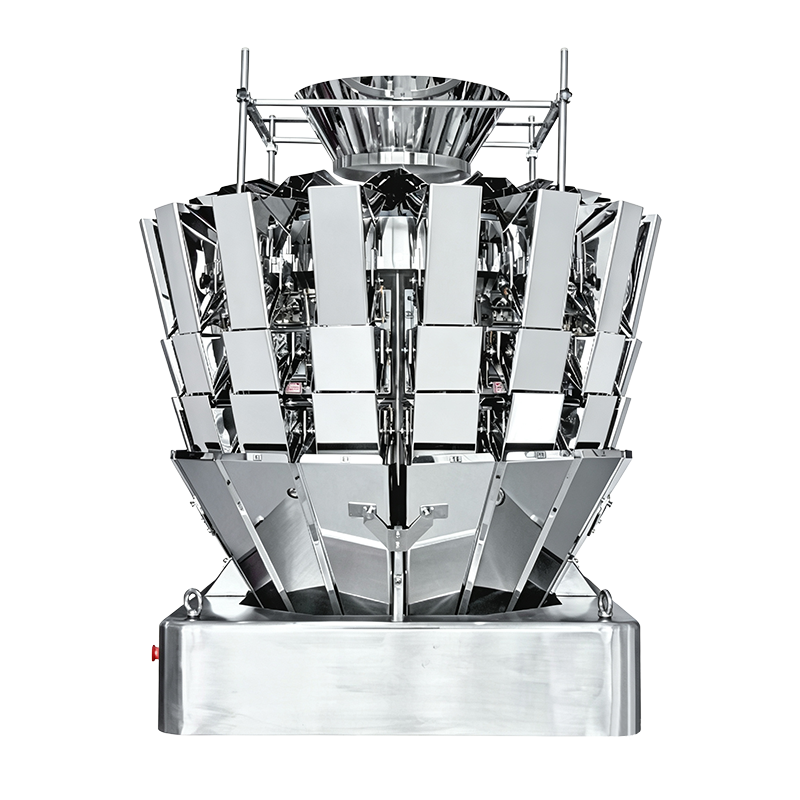
| Pesaje y dosificación | Pesadora multicabezal, pesadora lineal, llenadora de sinfín, vaso volumétrico | ¿Qué principio de pesaje se adapta al producto y hasta qué punto se cae hasta el formador de bolsas? |
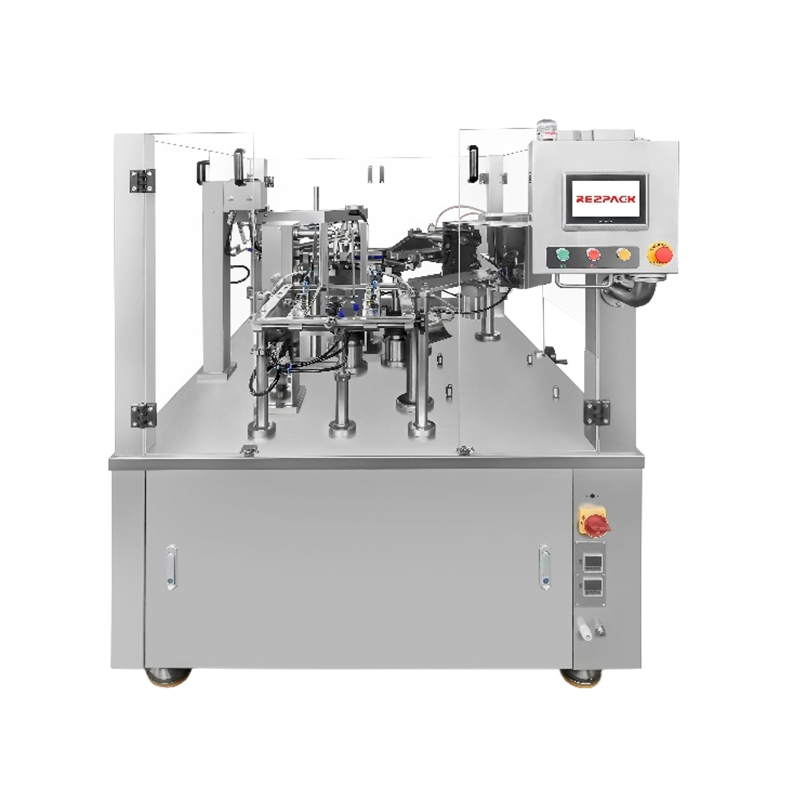
| Formación de bolsa o saquito | Máquina formadora, llenadora y selladora vertical, máquina automática de bolsas prefabricadas | ¿Qué estilos de bolsos se publican ahora y cuáles probablemente dentro de los próximos tres años? |
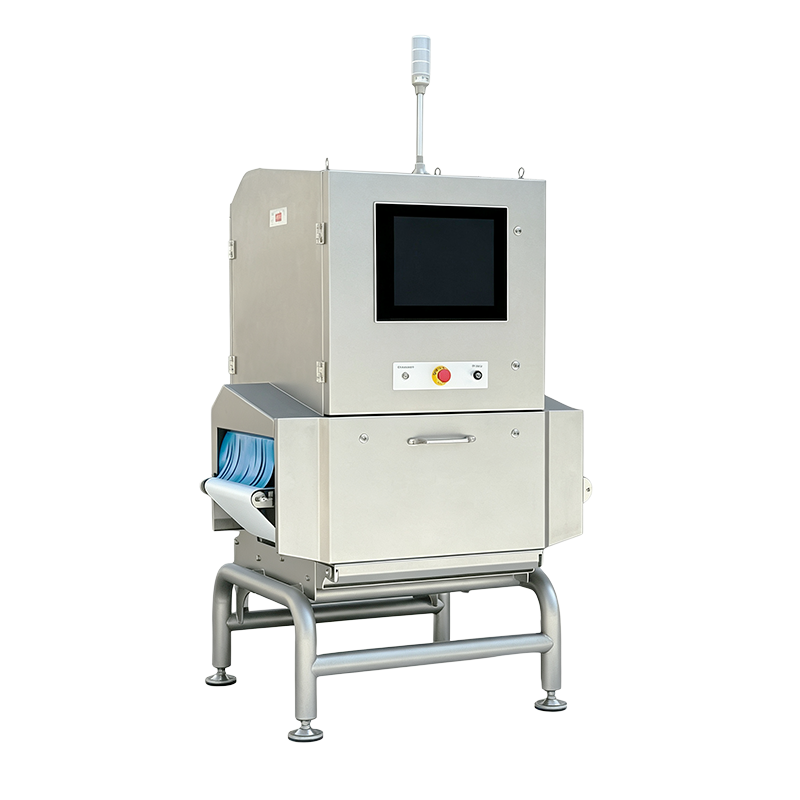
| Inspección y rechazo | Controladora de peso, detector de metales, sistema de inspección por rayos X. | ¿A dónde va un paquete rechazado? ¿Se puede confirmar el rechazo sin detener la línea? |
| Encajonado y paletizado | Formadora de cajas, empacadora de cajas, selladora, codificadora, robot paletizador | Fin de línea manual o automático, ¿y cuánto espacio de acumulación necesita cada opción? |
Tres topologías cubren la mayoría de las plantas de fábrica y la elección cambia la huella mucho antes de que se fije un único número de modelo. Una línea en serie recorre un flujo de producto a través de cada estación. Una línea paralela duplica parte del flujo de modo que la mitad pueda seguir funcionando mientras la otra se detiene. Una línea mixta comparte un frente común y se divide en sentido descendente, lo que se adapta a un producto base de largo plazo con variantes de corto plazo.
| Topología | Mejor ajuste | Compensación |
|---|---|---|
| Serie | Una familia de productos, alto volumen, demanda estable | Máxima eficiencia por metro cuadrado, pero sin redundancia: un solo lugar lo para todo |
| paralelo | Varios SKU o producción donde el tiempo de actividad importa más que el espacio | Duplica equipos y servicios públicos, duplicando aproximadamente el espacio para parte del flujo |
| Mixto | Producto base de larga tirada más tiradas cortas frecuentes | Buen equilibrio en general, pero el enrutamiento, la fusión y los controles necesitan más esfuerzo de planificación |
Si su objetivo de buen rendimiento puede alcanzarse en una línea de serie con amortiguadores razonables, resista la tentación de construir dos medias líneas. Rutas de flujo duplicadas significan limpieza duplicada, cambios duplicados y el doble de lugares donde el producto se queda obsoleto.
La mayoría de los retrabajos de diseño provienen de elementos que no eran trabajo de nadie hasta la semana de instalación. Recorre el dibujo con estos seis puntos antes de aprobar:
En productos húmedos o pegajosos, agregue caídas de drenaje, protección contra lavado para motores y sensores, y un plan para determinar por dónde sale el agua de enjuague de la habitación. Estas son líneas baratas en un dibujo y costosas después de verter el concreto.
Una vez que se fijan las zonas y la topología, la selección de equipos se reduce rápidamente. La ensacadora que marca el ritmo determina la altura del transportador y el tamaño del buffer; el cabezal de pesaje determina el tiempo del ciclo y, por tanto, la duración de la caída; la estación de inspección determina dónde deben ubicarse el conducto de rechazo y el contenedor de confirmación.
Para la producción de gránulos y snacks en bolsas medianas, una máquina vertical de alta velocidad suele ser el ancla: la KL230H procesa un formato de bolsa mediana en el extremo superior del rango de velocidad, por lo que los transportadores posteriores y la empacadora de cajas deben dimensionarse a partir de ella en lugar de una máquina más lenta que será reemplazada más adelante.
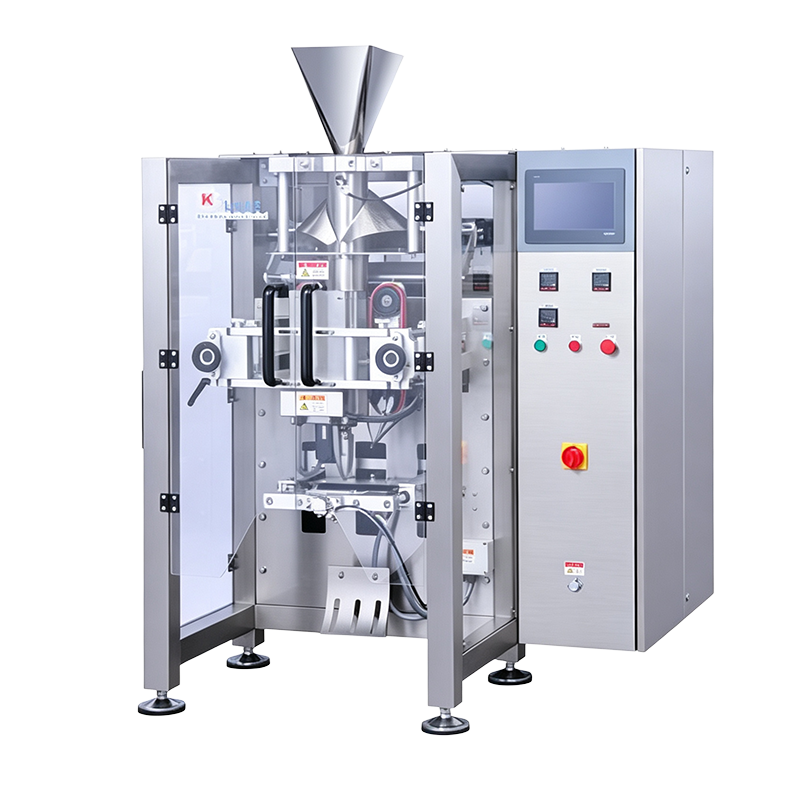 Máquina empacadora vertical de bolsas medianas de alta velocidad KL230H Empacadora vertical de alta velocidad KL230H para bolsas medianas, de 15 a 150 bolsas/min, adecuada para productores de frutos secos, alimentos congelados y agrícolas que necesitan un mayor rendimiento de bolsas medianas. Ver producto →
Cuando la ventana de peso del paquete es estrecha (bolsas pequeñas, dosificación precisa, baja tolerancia a la pérdida), una pesadora lineal de alta precisión suele ser un mejor compañero de diseño que una gran cantidad de cabezas múltiples, porque su ciclo más corto mantiene la ruta de caída compacta y la captura de polvo simple.
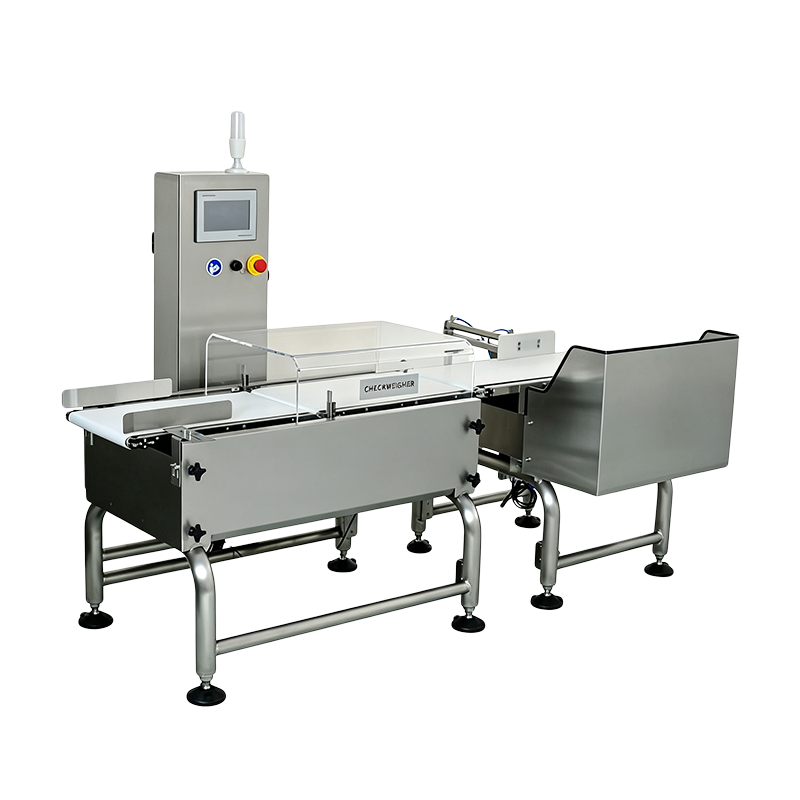 Controladora de peso de pesaje lineal de alta precisión EW-300-1000 Para ventanas estrechas de peso de paquetes y dosificación precisa, esta controladora de peso lineal ofrece una precisión de ±0,3 g y hasta 80 piezas/min en una cinta de 300 mm. Ver producto →
El bloque de inspección merece una colocación temprana, no un rincón sobrante. Un detector de metales estándar colocado después del sellado y antes del empaquetado en cajas necesita suficiente longitud de cinta transportadora abierta para un rechazo limpio y un contenedor de confirmación al que un operador pueda llegar sin inclinarse sobre una protección. Si todavía está comparando recuentos de personas y principios de pesaje, esta guía sobre elegir entre pesaje multicabezal y lineal explica dónde encaja cada uno.
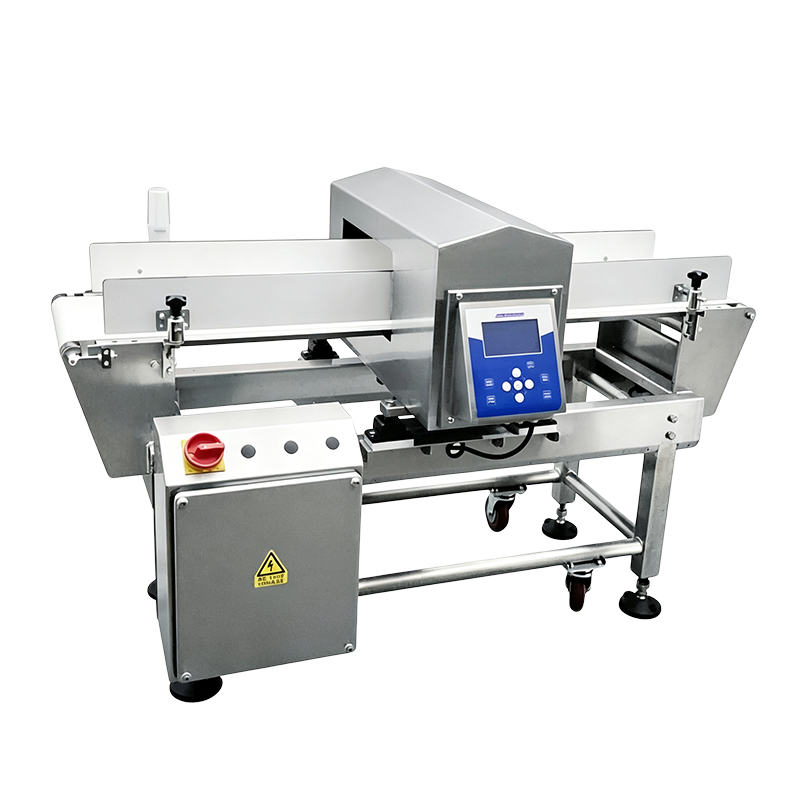 Máquina de detección de metales estándar ER3515 Detector de metales estándar para bocadillos en bolsas, medicamentos en cajas y condimentos embotellados; Apertura de 350×150 mm, capacidad de detección Fe≥0,8 mm. Ver producto →
Los dibujos de diseño parecen tranquilos porque nada cambia en ellos. Las líneas reales sí. Si tres SKU comparten una ensacadora, el diseño debe colocar las piezas de formato, la película y los cilindros de impresión al alcance de la máquina y mantener el carro de herramientas fuera del pasillo. Un cambio que tarda 25 minutos en lugar de 45 suele ser una decisión de ubicación de almacenamiento, no técnica.
Los amortiguadores son el otro factor silencioso. Una mesa de acumulación corta entre la ensacadora y la empacadora de cajas absorbe las microparadas y evita que la línea se detenga cada vez que un formador de cajas duda. Sin embargo, demasiado buffer oculta una estación lenta y deja que el producto repose el tiempo suficiente como para importar en productos pegajosos o sensibles a la temperatura; por lo tanto, dimensione para unos minutos de producción, no para un turno.
El manejo de rechazos merece la misma disciplina. Los rechazos de detección de metales, control de peso y rayos X deben aterrizar en un contenedor cerrado con llave o claramente etiquetado fuera del área vigilada, con un sensor de confirmación colocado de manera que un rechazo fallido detenga la línea en lugar de permitir que un paquete sospechoso continúe. Las líneas de alimentos, alimentos para mascotas y agrícolas generalmente agregan control de polvo, lavado y protección contra plagas a este bloque; el soluciones de envasado de alimentos La descripción general muestra cómo se agrupan normalmente esas configuraciones.
No existe una cifra genérica útil. El espacio depende del rendimiento, el tamaño de la bolsa y la cantidad de buffer que desea, además de los espacios libres de servicio alrededor de cada máquina. Una línea compacta de ensacador único con final de línea manual puede caber en unas pocas docenas de metros cuadrados, mientras que el mismo producto con empacado de cajas y paletizado automático puede necesitar varias veces más, principalmente para acumulación y preparación de paletas.
La mayoría de los diseños colocan la detección de metales después del sellado y antes o después del control de peso, dependiendo de la estabilidad del paquete y del mecanismo de rechazo. El factor decisivo suele ser la confirmación del rechazo: la unidad que rechace primero debe tener espacio para su contenedor y su sensor, y la segunda unidad no debe volver a aceptar un paquete que la primera ya rechazó.
Reserve espacio y capacidad de servicios públicos en lugar de comprar la segunda máquina inmediatamente. La longitud adicional en la zona de inspección y empaque, una caída de aire comprimido de repuesto y una alimentación de energía adicional son económicos durante la construcción y incómodos después.
La velocidad de la línea es lo que puede hacer la estación más lenta en condiciones ideales. Un buen rendimiento es lo que deja la línea como producto vendible por turno, después de paradas, rechazos, cambios y limpieza. Las decisiones de diseño, especialmente el tamaño del buffer y el espacio de acceso, afectan al segundo número mucho más que al primero.
Lo más útil que puede aportar a una conversación con proveedores no es una lista de máquinas deseadas: es un objetivo medido de buen rendimiento, la lista de SKU para los próximos tres años y un plano de planta con la cuadrícula de columnas y los descensos de servicios públicos marcados. Con esos tres elementos, el diseño de una línea de envasado automática deja de ser un ejercicio de dibujo y se convierte en una decisión de producción que todavía parece sensata dos años después de su puesta en servicio.
Contáctenos
+86-573-82788180
+86-15325730953
Necesito correo electrónico
info@mainfill.com
jiayingzhuge18@qq.com
Acerca de
Jiaxing K-Line Machinery Co., Ltd. es un fabricante de maquinaria automática de envasado y proveedor de servicios que atiende al mercado nacional avanzada y a los mercados internacionales.
Enlaces
Productos
Obtenga una cotización gratuita
 English
 中文简体
 Español
 русский